

Pesquise "expansão de tubo" em um contexto de fornecimento-de aço e você chegará a dois processos de fabricação completamente diferentes que compartilham o mesmo nome. Uma delas é uma etapa de acabamento aplicada ao tubo soldado (ERW, LSAW, SSAW) para corrigir a circularidade e a precisão dimensional após a conformação. O outro é um processo de extensão-de tamanho aplicado a tubos sem costura, usado para fazer um diâmetro maior do que uma furadeira rotativa pode produzir em uma única passagem. Ambos envolvem empurrar ou desenhar o diâmetro de um tubo para fora - e é aí que a semelhança termina. Confundir os dois, ou assumir que “tubo expandido” significa sempre a mesma coisa, é uma fonte real de falta de comunicação na fase de cotação, especialmente para compradores novos na aquisição de tubos.
Este artigo separa os dois processos, explica o que cada um muda no tubo acabado e descreve o que verificar antes de especificar ou aceitar qualquer tipo em um projeto.
Expansão a frio: uma etapa de dimensionamento para tubos soldados
A expansão a frio - às vezes chamada de dimensionamento a frio ou expansão mecânica - é aplicada a tubos soldados (mais comumente LSAW e SSAW, ocasionalmente ERW de grande-diâmetro) imediatamente após a formação e soldagem, enquanto o tubo está à temperatura ambiente. O tubo é carregado em um expansor hidráulico equipado com uma matriz segmentada ou cabeçote expansor. A cabeça é inserida no tubo e forçada mecanicamente para fora em uma série de etapas controladas ao longo do comprimento do tubo, deformando plasticamente a parede do tubo para fora em uma pequena quantidade controlada com precisão.

O propósito é quase inteiramente dimensional. O tubo formado por placa-e bobina-formada (JCOE, UOE ou espiral) sai da linha de soldagem com alguma-arredondamento-, tensão de formação residual e variação de diâmetro ao longo de seu comprimento - a placa ou bobina nunca se dobra em um círculo perfeitamente uniforme na primeira passagem. A expansão a frio corrige isso forçando todo o corpo do tubo a uma tolerância circular muito mais estreita e consistente, normalmente dentro de uma fração de um por cento do diâmetro externo nominal.
A API 5L reconhece formalmente esta etapa: um tubo que passou por esse processo é designado "CE" (expandido a frio) em sua marcação e certificação, e o padrão define a-taxa de expansão a frio - o aumento percentual na circunferência ou diâmetro alcançado durante o processo - como um valor que o fabricante deve declarar e manter consistente dentro de uma unidade de teste. Na prática, esta proporção é pequena, normalmente na faixa de cerca de 0,3% a 1,5%, uma vez que o objetivo é a correção de precisão, e não uma grande mudança de tamanho. Um aumento de proporção além de um limite definido de uma unidade de teste para outra requer o início de uma nova unidade de teste sobAPI 5Lestrutura de teste, porque as propriedades mecânicas do tubo podem mudar com a quantidade de trabalho a frio aplicado.
Essa mudança é o segundo efeito que vale a pena compreender. O trabalho a frio do aço por meio da deformação plástica aumenta o limite de escoamento na direção da expansão (o trabalho do material-endurece), o que geralmente é um efeito colateral bem-vindo para um tubo que sofrerá pressão interna. Ele também introduz alguma anisotropia - a resistência ao escoamento à compressão do tubo em algumas direções pode ser um pouco reduzida em relação à sua resistência ao escoamento à tração, um efeito que os metalúrgicos chamam de efeito Bauschinger. Para a maioria das aplicações de tubulação, isso está dentro do envelope aceitável e é levado em consideração nos códigos de projeto; isso se torna uma questão de engenharia mais precisa apenas em casos especiais, como serviços de alta resistência ao-colapso-, nos quais um projetista pode querer ter visibilidade de quanta expansão a frio foi aplicada exatamente.
Expansão a quente: Estendendo tubos sem costura além do alcance da fresadora de perfuração
A expansão a quente resolve um problema totalmente diferente. Fresas de perfuração rotativas - as máquinas que convertem um tarugo de aço sólido e redondo em uma casca oca sem costura - têm um teto de diâmetro prático. A maioria das fábricas produz tubos sem costura de até aproximadamente 20 polegadas (508 mm) de diâmetro externo em uma única passagem-de laminação a quente. A demanda por tubos sem costura de grande-diâmetro existe independentemente de - certos projetos de transmissão de petróleo e gás, e aplicações especializadas onde uma alternativa soldada não é aceitável, exigem tubos sem costura bem além desse teto, até cerca de 40 polegadas (1.016 mm).
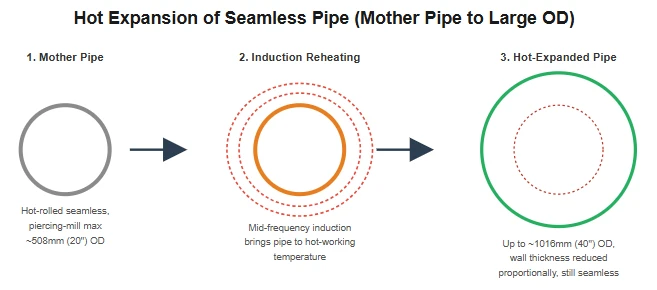
A expansão a quente é o processo que preenche essa lacuna. Um "tubo-mãe" sem costura laminado-a quente padrão, produzido no diâmetro máximo do laminador de perfuração ou próximo a ele, é reaquecido - normalmente usando aquecimento por indução de frequência-média - até uma temperatura de trabalho-quente e, em seguida, passado por um moinho de expansão mecânica onde um mandril interno ou ferramenta de expansão força a parede do tubo aquecido para fora em direção ao diâmetro maior alvo. A espessura da parede reduz proporcionalmente à medida que o diâmetro aumenta, seguindo a mesma lógica de-conservação de volume de qualquer processo de conformação-a quente.
O apelo é direto: ele produz um tubo genuinamente sem costura (sem costura de solda em qualquer diâmetro) em tamanhos que uma furadeira não pode alcançar diretamente, geralmente a um custo menor do que as rotas alternativas sem costura de grande-diâmetro e com eficiência de produção razoável. É por isso que tubos sem costura expandidos a quente encontraram um mercado estável, especialmente de fábricas chinesas que desenvolveram capacidade específica em torno desse processo.
Ele também traz vantagens-que um comprador que especifica "contínuo" para um aplicativo exigente deve conhecer. O tubo-mãe carrega inclusões não-metálicas - sulfetos, óxidos e silicatos - que são uma característica normal de baixo-nível de qualquer processo de fabricação de aço. Durante a expansão a quente, a temperatura elevada e a deformação podem achatar essas inclusões em formas finas, semelhantes a placas, alinhadas com a direção da expansão, um fenômeno que pode promover a delaminação (separação interna ao longo do plano de rolamento) sob certas condições de tensão. O resfriamento irregular após a expansão também pode deixar tensões residuais na parede do tubo, mais pronunciadas do que em um tubo mãe que nunca foi re-retrabalhado. Para aplicações contínuas de uso geral, a expansão a quente controlada adequadamente produz um tubo com desempenho confiável dentro de sua especificação nominal. Mas para ambientes de serviço ácido - envolvendo H2S onde a resistência à fissuração induzida por hidrogênio (HIC) e à fissuração por estresse por sulfeto (SSC) são a preocupação dominante - o efeito de achatamento de inclusão-é um ponto de cautela reconhecido no setor, e algumas especificações de projeto excluem completamente o tubo-expandido quente do serviço crítico HIC/SSC-ou exigem testes de qualificação adicionais antes de aceitá-lo.
Diferenças de inspeção que decorrem de cada processo
Os dois processos também alteram o foco da inspeção após o fato. Após a expansão a frio, a inspeção dimensional (-da{2}}redondeza, diâmetro ao longo do comprimento do tubo, retilineidade) é a verificação principal, já que o processo é mecânico e não apresenta as preocupações metalúrgicas que acompanham o reaquecimento. O teste ultrassônico da costura de solda e do corpo ainda segue os mesmos requisitos de qualquer tubo soldado, mas não há requalificação metalúrgica adicional-conduzida pela etapa de dimensionamento em si.
Após a expansão a quente, o teste ultrassônico assume um papel mais específico: é a forma prática de verificar o risco de delaminação descrito acima, uma vez que inclusões achatadas e separações internas não são visíveis do exterior. Uma usina executando um processo disciplinado de-expansão a quente fará a varredura UT do tubo expandido final, não apenas do tubo mãe antes da expansão, precisamente porque a etapa de expansão em si é o que introduz o risco que está sendo verificado. Se a documentação de qualidade de um fornecedor mostrar apenas testes no estágio do tubo-mãe, vale a pena levantar essa questão antes de fazer um pedido de tubo sem costura expandido destinado a serviços exigentes.
O prazo de entrega e o custo também divergem de uma forma que é importante na fase de cotação. A expansão a frio é uma etapa de acabamento-rápida e integrada à sequência de produção do tubo soldado, acrescentando tempo e custo insignificantes em relação ao tubo base. A expansão a quente é uma operação separada de reaquecimento e conformação realizada em um tubo-mãe já{3}}completo, que adiciona um estágio de produção distinto, estende o prazo de entrega em comparação com tamanhos sem costura padrão e se reflete em um custo real adicional em relação ao tubo que está dentro da faixa de diâmetro nativo da perfuratriz - um prêmio que muitas vezes é o fator decisivo para um projeto escolher sem costura expandida a quente ou mudar para uma alternativa soldada de grande-diâmetro.
Dois processos, duas perguntas diferentes a serem feitas
Como "tubo expandido" pode significar qualquer um desses itens, as perguntas que um comprador deve fazer dependem inteiramente de qual delas se aplica ao produto cotado.
Para tubos soldados-expandidos a frio, as questões relevantes são dimensionais e mecânicas: qual taxa de expansão-a frio foi aplicada, ela está declarada no certificado da fábrica conforme exigido pela API 5L e o perfil de propriedade resultante (especialmente se a carga compressiva ou a resistência ao colapso for importante para a aplicação) está dentro do que a base de design do projeto assume. Esta é uma informação rotineira que uma usina deve fornecer e raramente é um ponto de preocupação real para o serviço padrão de transmissão ou distribuição.
Para tubo sem costura-expandido a quente, as questões relevantes vão além: o diâmetro do tubo mãe-quente é-expandido ou original (o certificado da fábrica e o PO devem indicar isso explicitamente, já que os dois não são intercambiáveis para todas as aplicações) e, se estiver-expandido a quente, o serviço pretendido é ácido, de alta-resistência-crítico ou de outra forma sensível à orientação de inclusão e tensão residual. Se a resposta à última pergunta for sim, vale a pena perguntar diretamente ao fornecedor se o projeto ou classe específica tem um histórico documentado de testes HIC/SSC bem-sucedidos em material-expandido a quente, em vez de presumir que a conformidade geral com a API 5L resolve a questão.
Combinando o Processo com o Cenário
- Linhas de transmissão padrão (não{0}}ácidas):O tubo LSAW/SSAW soldado com expansão a frio padrão é a opção padrão-com boa relação custo-benefício.
- Serviço Azedo (H2S / NACE MR0175):Evite tubos sem costura-expandidos quentes devido aos riscos de inclusão-de achatamento e delaminação; opte por tubo soldado não-expandido sem costura ou a frio-expandido com uma taxa de expansão verificada.
- General Industrial & Structural (>20" sem costura):O tubo-sem costura expandido a quente é ideal e econômico aqui, desde que a cobertura UT completa seja confirmada.
- Aplicações-de alto colapso (águas profundas/revestimento):Verifique a taxa de expansão-a frio em relação às especificações do projeto, pois a expansão a frio reduz a resistência ao escoamento à compressão (efeito Bauschinger).
- Tamanhos padrão (menores ou iguais a 20" de altura-P/alta-T):O tubo contínuo não{0}}expandido padrão é a solução padrão-os processos de expansão são desnecessários.
- Orçamento-Especificações grandes e contínuas restritas:O tubo sem costura-expandido a quente oferece uma opção-com boa relação custo-benefício quando "sem costura" é estritamente necessário e as condições de serviço permitem.
Princípio Fundamental:A seleção de tubos deve ser orientada pelas demandas de serviço (pressão, temperatura, exposição ao H2S, risco de colapso externo), adequando o processo de fabricação ao ambiente operacional.


