

Classe de aço EN 10255
S195T
DIMENSÕES E TAMANHOS DOS TUBOS DE AÇO EN 10255
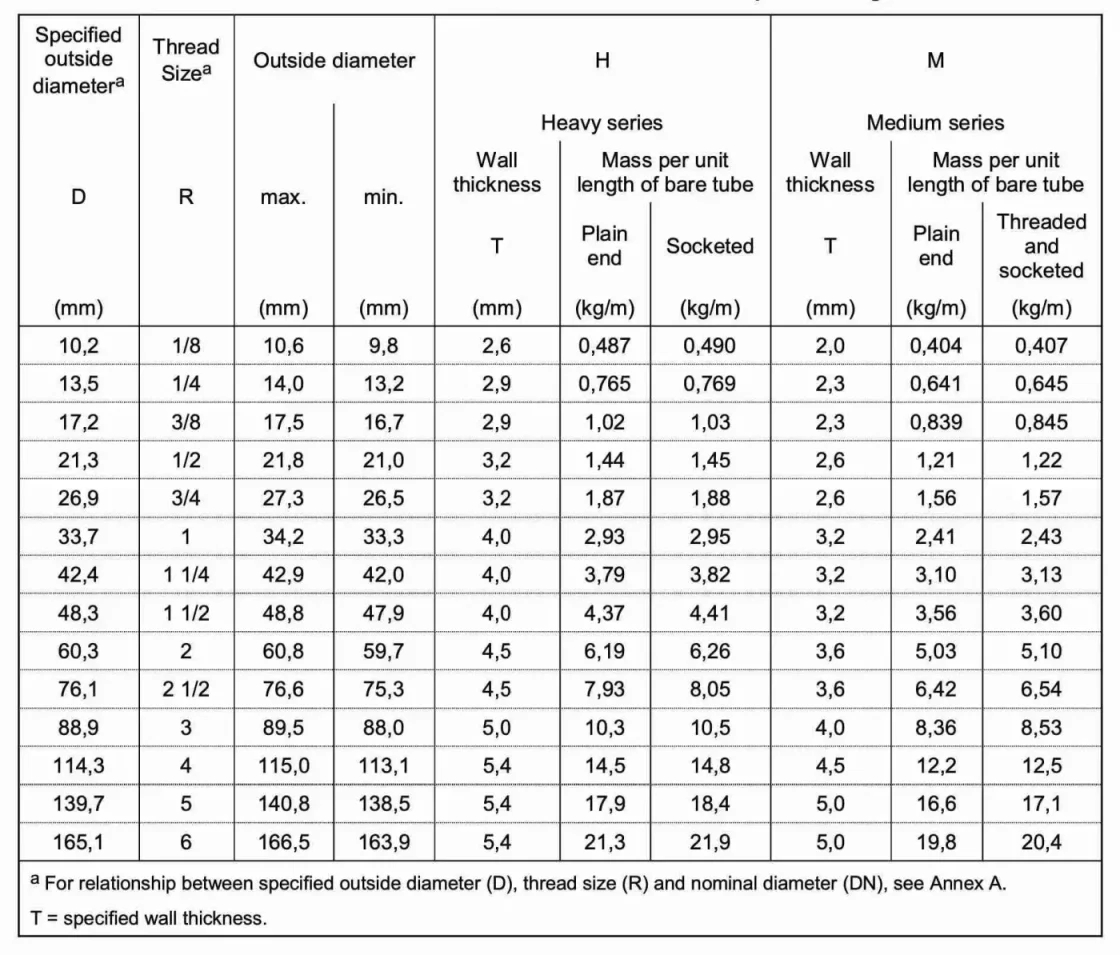
A tabela a seguir contém as dimensões e o peso dos tubos de aço de acordo com a norma europeia EN 10255 "Tubos de aço não-ligados adequados para soldagem e rosqueamento" e a norma britânica BS 1387:1985 "Especificação para tubos de aço aparafusados e com soquete e tubulares, e para tubos de aço de extremidade plana adequados para soldagem ou aparafusamento em roscas de tubo BS 21":
ENTRE EM CONTATO CONOSCO:sales@briskmetal.com
Especificado fora diâmetro
(mm) |
Fio Tamanho
R | Fora
máx.
(mm) | diâmetro
min.
(mm) | H
Parede grossura
T
(mm) | H
série pesada
Massa comprimento o
Simples fim
(kg/m) | s
por unidade f tubo nu
Encaixado
(kg/m) | Meu
Parede grossura
T
(mm) | M
dium seri
Massa comprimento o
Simples fim
(kg/m) | é
por unidade f tubo nu
Rosqueado e encaixado
(kg/m) |
| 102 | 1/8 | 10,6 | 98 | 26 | 487 | 490 | 20 | 404 | 407 |
| 135 | 1/4 | 14,0 | 132 | 29 | 765 | 769 | 23 | 641 | 645 |
| 172 | 3/8 | 17,5 | 167 | 29 | 102 | 103 | 23 | 839 | 845 |
| 213 | 1/2 | 218 | 210 | 32 | 144 | 145 | 26 | 121 | 122 |
| 269 | 3/4 | 27,3 | 265 | 32 | 187 | 188 | 26 | 156 | 157 |
| 337 | 1 | 342 | 333 | 40 | 293 | 295 | 32 | 241 | 243 |
| 424 | 11/4 | 42,9 | 420 | 40 | 379 | 382 | 32 | 310 | 313 |
| 483 | 11/2 | 488 | 479 | 40 | 437 | 441 | 32 | 356 | 360 |
| 603 | 2 | 60,8 | 597 | 45 | 619 | 626 | 36 | 503 | 510 |
| 761 | 21/2 | 766 | 753 | 45 | 793 | 805 | 36 | 642 | 654 |
| 889 | 3 | 89,5 | 880 | 50 | 103 | 105 | 40 | 836 | 853 |
| 1,143 | 4 | 1,150 | 1,131 | 54 | 145 | 148 | 45 | 122 | 125 |
| 1,397 | 5 | 1,408 | 1,385 | 54 | 179 | 184 | 50 | 166 | 171 |
| 1,651 | 6 | 1,665 | 1,639 | 54 | 213 | 219 | 50 | 198 | 204 |
| a Para a relação entre o diâmetro externo especificado (D), o tamanho da rosca (R) e o diâmetro nominal (DN), consulte o Anexo A. T=espessura de parede especificada. | |||||||||
Furo Nominal | Diâmetro externo | Grossura | Peso | ||||||
Luz |
Médio/ Pesado
| Luz | Médio | Pesado | Luz | Médio | Pesado | ||
em | milímetros | milímetros | milímetros | milímetros | milímetros | milímetros | kg/m | kg/m | kg/m
|
1/4 | 8 | 13.6 | 13.9 | 1.80 | 2.3 | 2.9 | 0.515 | 0.641 | 0.765 |
3/8 | 10 | 17.1 | 17.4 | 1.80 | 2.3 | 2.9 | 0.670 | 0.839 | 1.020 |
1/2 | 15 | 21.4 | 21.7 | 2.00 | 2.6 | 3.2 | 0.947 | 1.210 | 1.440 |
3/4 | 20 | 26.9 | 27.2 | 2.30 | 2.6 | 3.2 | 1.380 | 1.560 | 1.870 |
1 | 25 | 33.8 | 34.2 | 2.60 | 3.2 | 4.0 | 1.980 | 2.410 | 2.940 |
1 1/4 | 32 | 42.5 | 42.9 | 2.60 | 3.2 | 4.0 | 2.540 | 3.100 | 3.800 |
1 1/2 | 40 | 48.4 | 48.8 | 2.90 | 3.2 | 4.0 | 3.230 | 3.570 | 4.380 |
2 | 50 | 60.2 | 60.8 | 2.90 | 3.6 | 4.5 | 4.080 | 5.030 | 6.190 |
2 1/2 | 65 | 76.0 | 76.6 | 3.20 | 3.6 | 4.5 | 5.710 | 6.430 | 7.930 |
3 | 80 | 88.7 | 89.5 | 3.20 | 4.0 | 5.0 | 6.720 | 8.370 | 10.300 |
4 | 100 | 113.9 | 114.9 | 3.60 | 4.5 | 5.4 | 9.750 | 12.200 | 14.500 |
5 | 125 | – | 140.6 | – | 5.0 | 5.4 | – | 16.600 | 17.900 |
6 | 150 | – | 165.1 | – | 5.0 | 5.4 | – | 19.700 | 21.300 |
COMPOSIÇÃO QUÍMICA DOS TUBOS EN 10255
| Nota | Composição química (%) | |||
| S195T | C | Mn | P | S |
| ≤ 0,20 | ≤ 1,40 | ≤ 0,035 | ≤ 0,030 | |
PROPRIEDADES MECÂNICAS DOS TUBOS EN 10255
| Nota | Propriedades Mecânicas | ||
| S195T | Força de rendimento (Mpa) | Resistência à tração (Mpa) | Alongamento (%) |
| 195 | 320-520 | 20 | |
TOLERÂNCIAS DA TUBULAÇÃO EN 10255
- Tipo L - Tolerância de dimensão e massa unitária
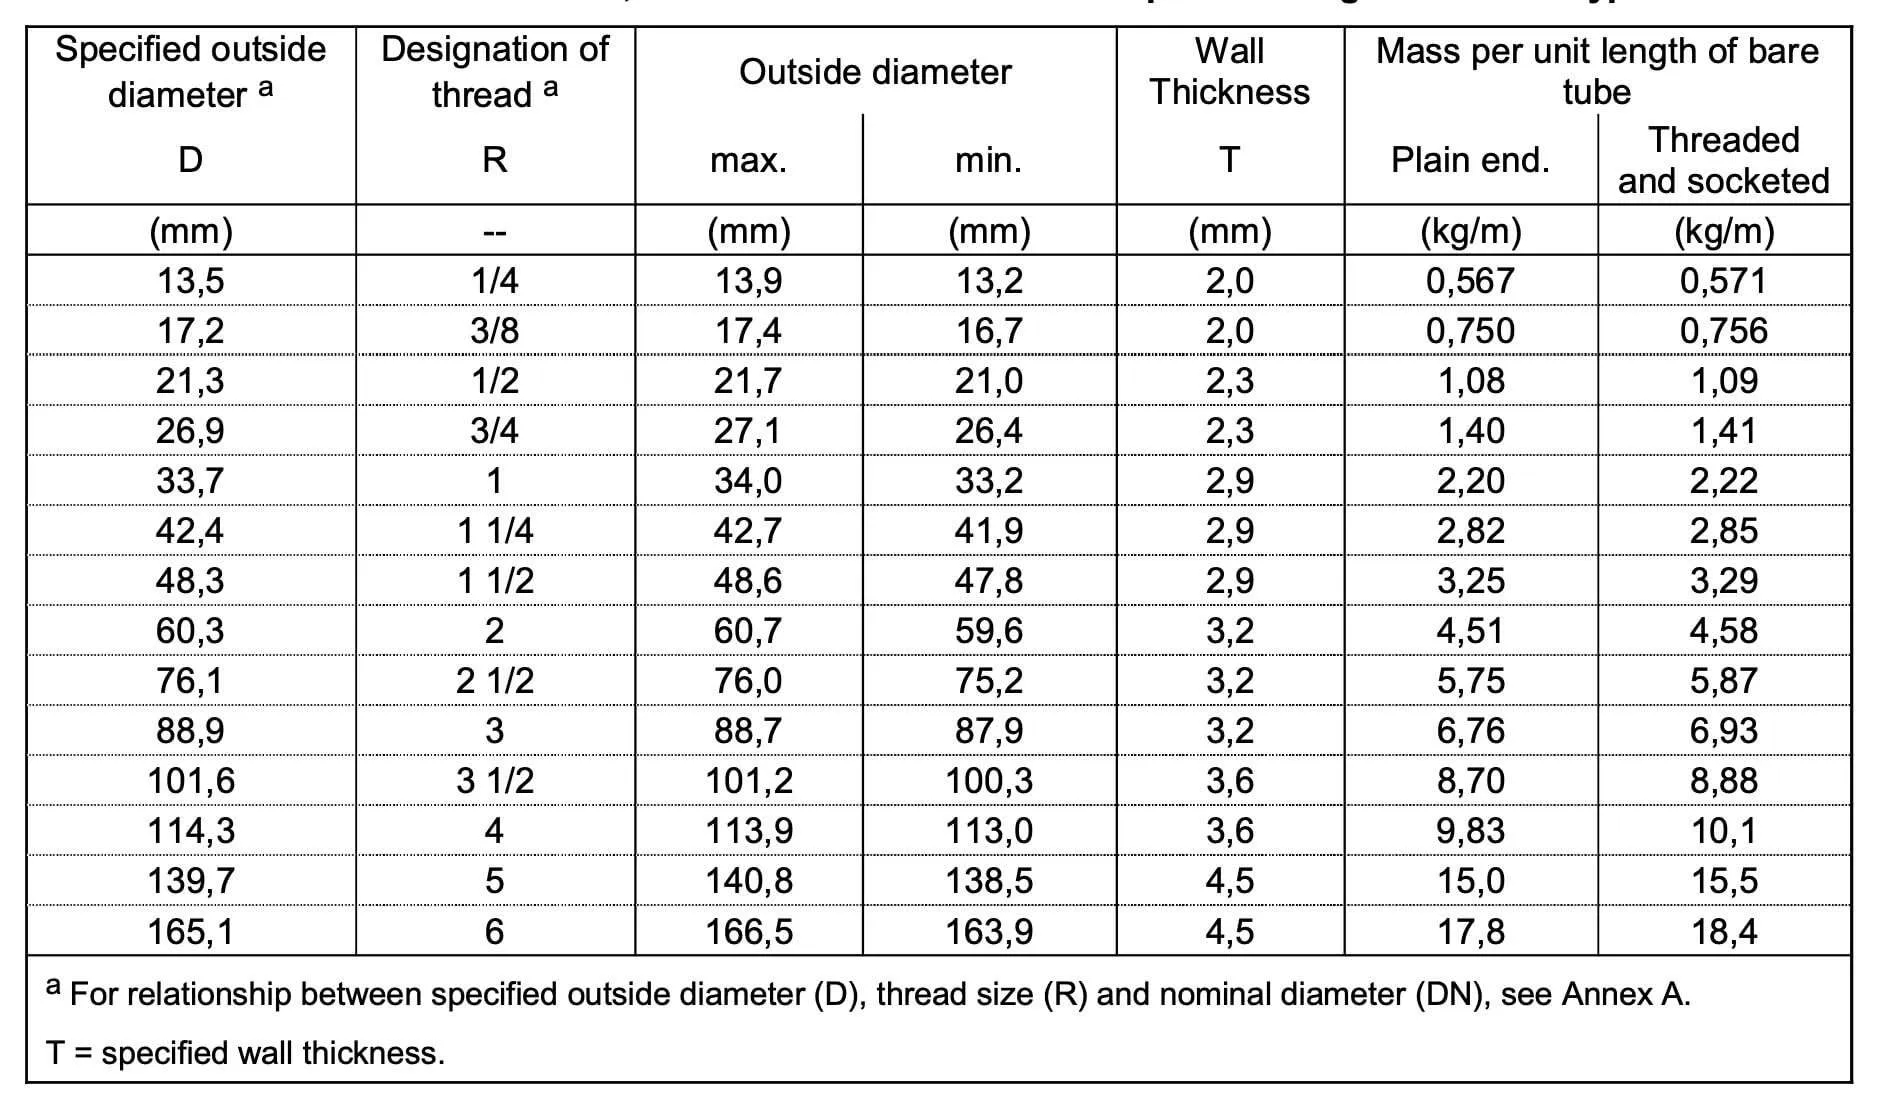
- Tipo L1 - Tolerância de dimensão e massa unitária
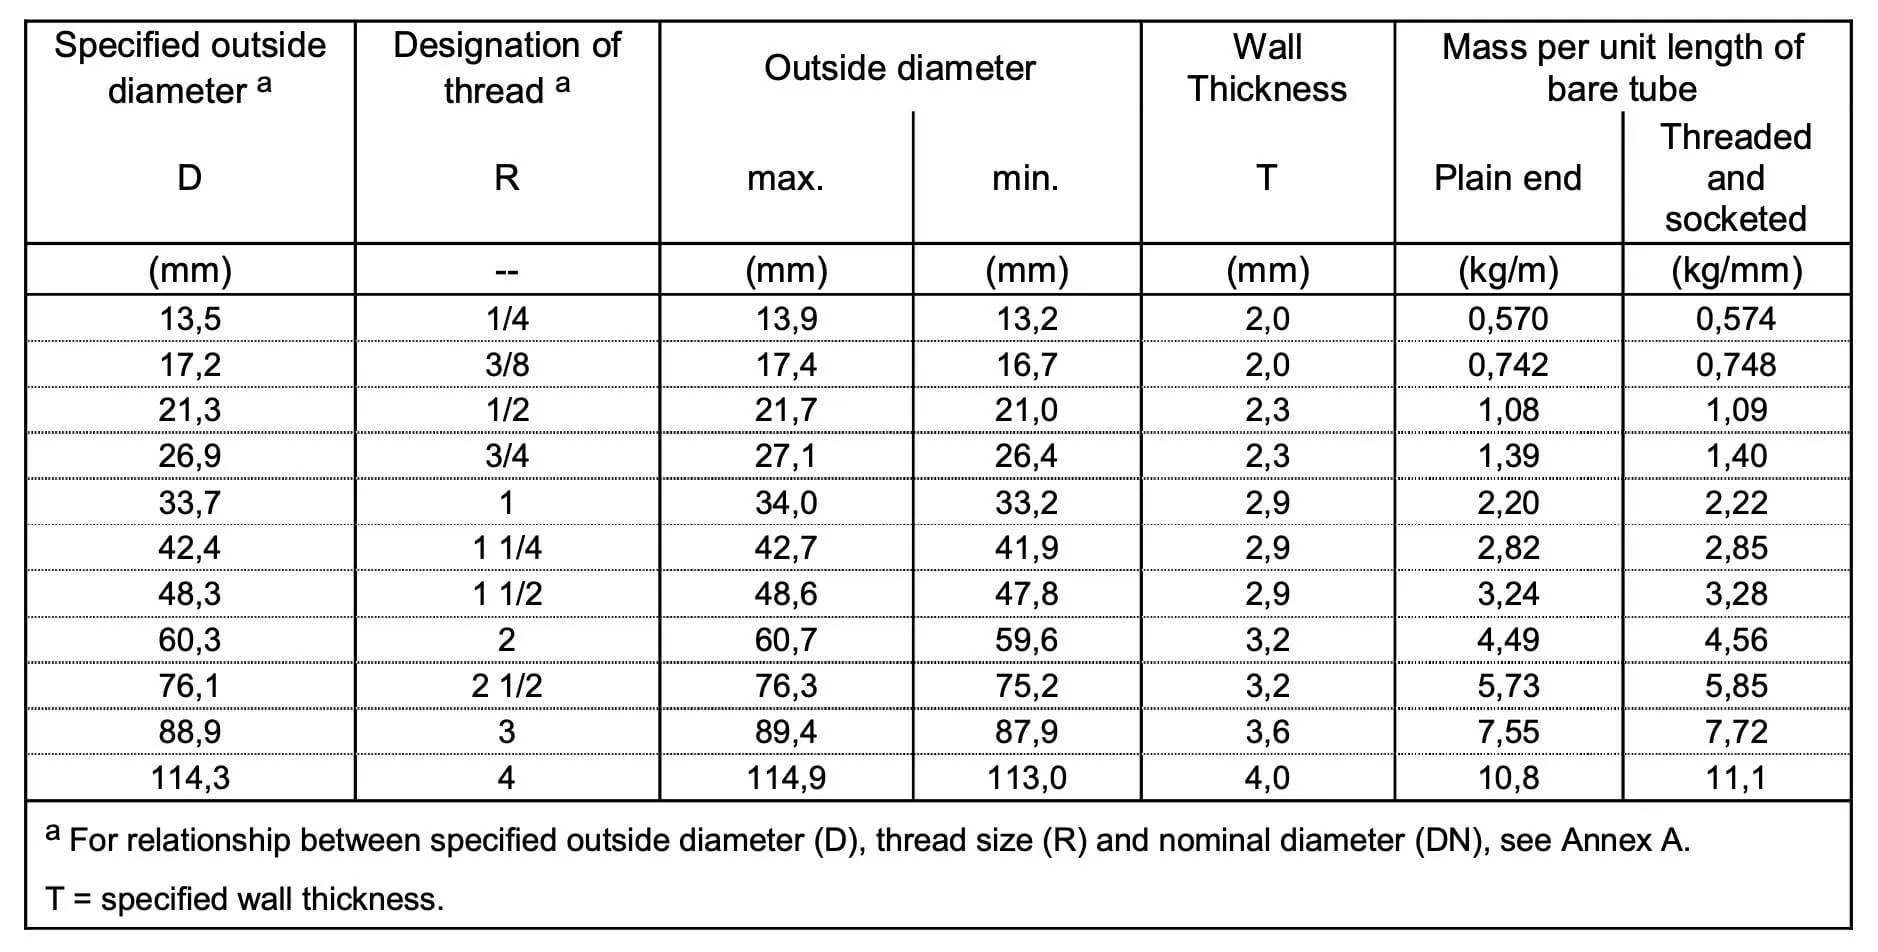
- Tipo L2 - Tolerância de dimensão e massa unitária
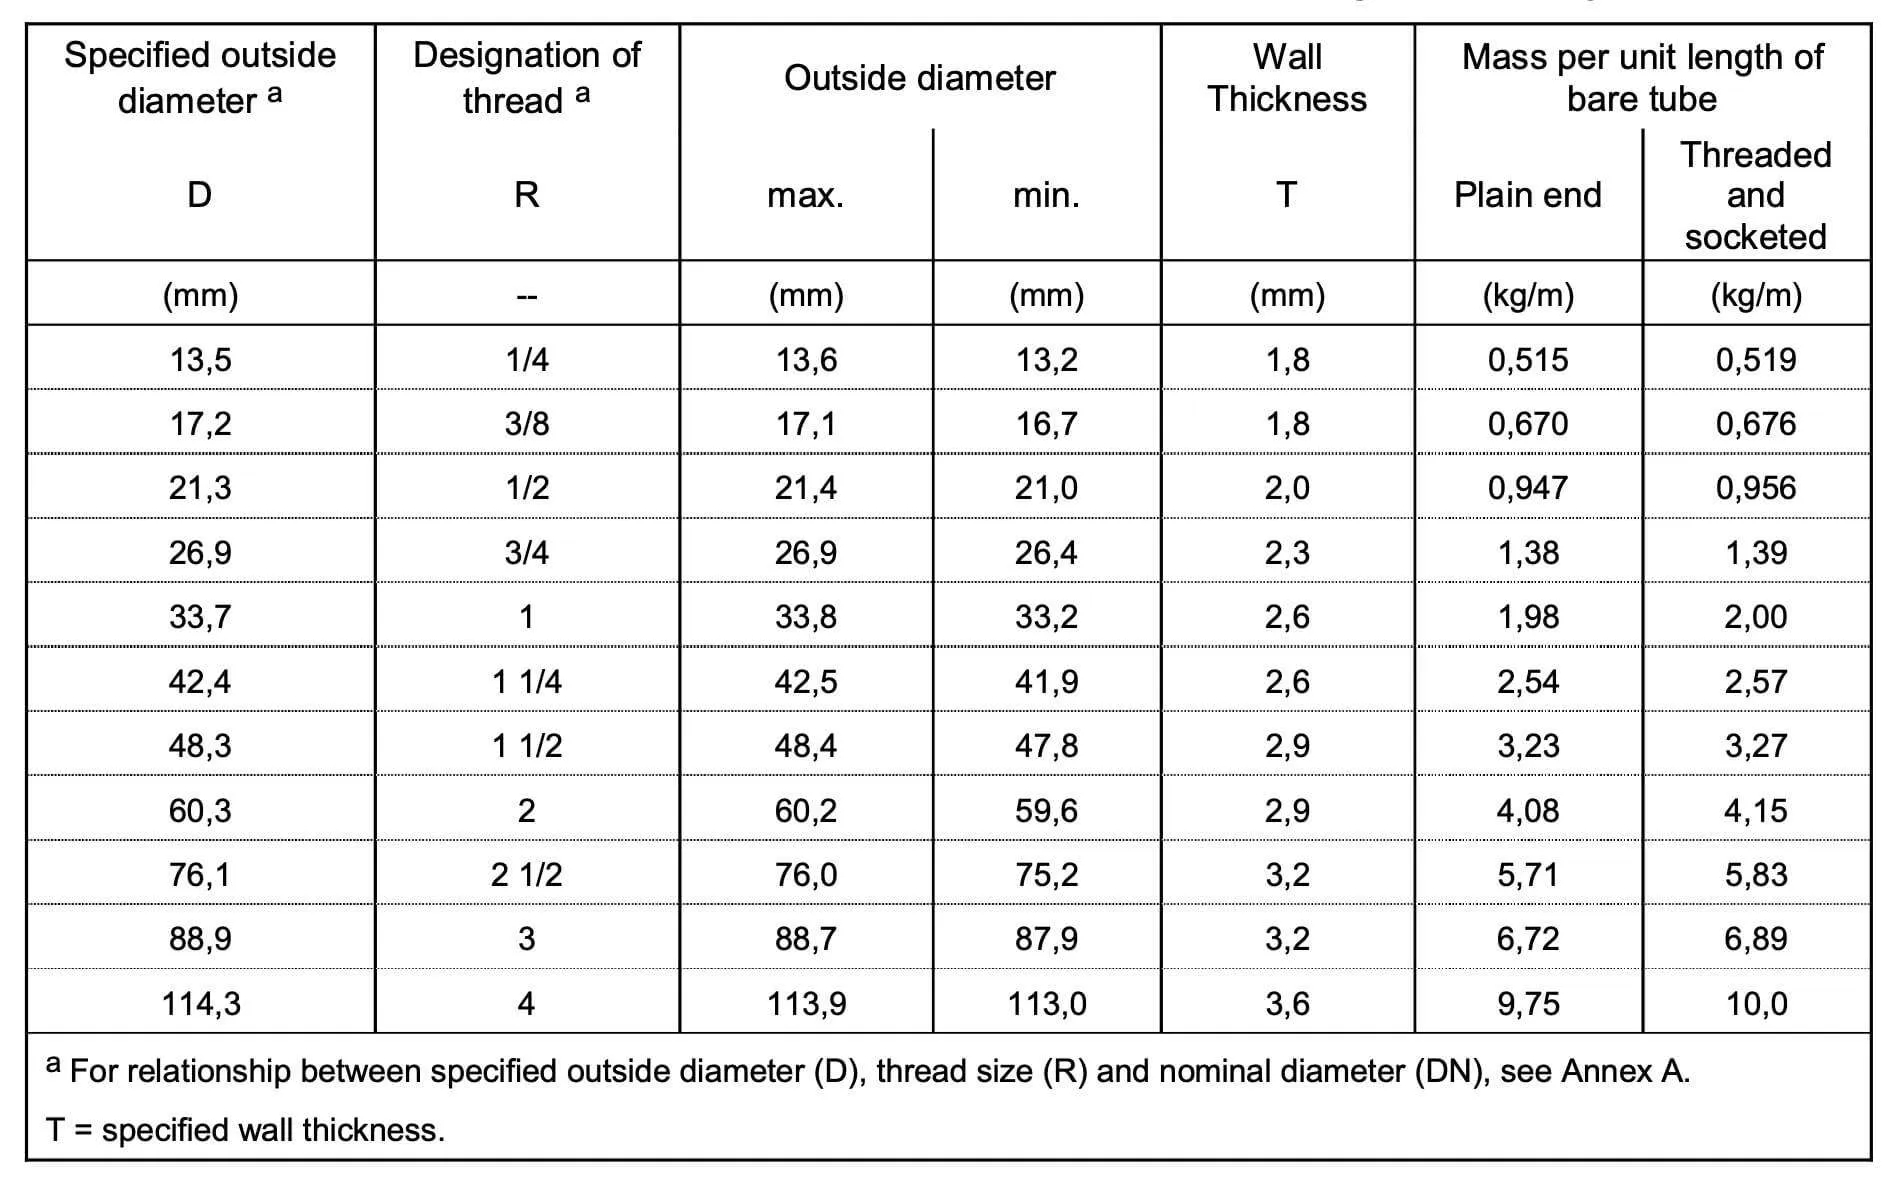
- Espessura da parede
• ±10%. para séries M e H e tipo L;
• -8% com tolerância positiva limitada pela tolerância de massa, para Tipos L1 e L2.
- Peso
• ±7,5% em fardos de 10 toneladas ou mais, para séries M e H e Tipo L;
• +10%, -8% em tubos individuais para os Tipos L1 e L2.
- Retidão
• A linearidade não deve exceder 0,002 L.
TESTE E INSPEÇÃO DE TUBULAÇÃO EN 10255
- Teste de tração
O ensaio de tração deve ser realizado em tubo descoberto de acordo com EN 10002-1.
- Teste de dobra
Para garantir a qualidade dos nossos tubos soldados, realizamos um teste de curvatura de acordo com a EN 10232. Este teste é aplicado a tubos descobertos com diâmetros externos especificados de 17,2 mm até 60,3 mm inclusive, e o tubo é dobrado em um ângulo de 90°. A ranhura na ferramenta de conformação tem uma largura que se ajusta com precisão ao diâmetro do tubo e uma profundidade não inferior à metade do diâmetro. O raio na parte inferior da ranhura do primeiro é o indicado na tabela abaixo. Os tubos soldados devem ser dobrados com a solda na parte externa da curva. Os tubos não deverão apresentar fissuras visíveis sem auxílios de ampliação. Ao realizar este teste, podemos garantir que nossos tubos soldados atendem aos mais altos padrões de qualidade.
| Diâmetro (mm) | 17.2 | 21.3 | 26.9 | 33.7 | 42.4 | 48.3 | 60.3 |
| Raio de curvatura | 50 | 65 | 85 | 100 | 150 | 170 | 220 |
- Teste de nivelamento
Para garantir a integridade estrutural dos tubos soldados, é realizado um ensaio de achatamento de acordo com a EN 10233. O ensaio é aplicado a tubos descobertos com diâmetro externo superior a 60,3 mm e envolve o achatamento do tubo em uma prensa até que a distância entre as placas, medida sob carga, atinja 75% do diâmetro externo original. A solda deve ser colocada alternadamente a 0 ou 90° em relação à direção de achatamento. Durante o processo de achatamento, o tubo não deve apresentar rachaduras ou falhas visíveis sem auxílios de ampliação. Uma vez que a distância entre as placas atinja 60% do diâmetro externo original, pequenas falhas prematuras nas bordas não devem ser consideradas como causa de rejeição. Este teste garante que os tubos soldados podem suportar a quantidade necessária de pressão sem falhar.
- Teste de estanqueidade
Qualquer sistema que envolva o transporte de fluidos deve ser projetado para garantir que não haja vazamentos. Isto é especialmente importante em setores como o da saúde, onde mesmo um pequeno vazamento pode ter consequências graves. Para garantir a integridade de seus produtos, os fabricantes devem submeter cada tubo a um teste de-estanqueidade. O tipo de teste mais comum é o teste hidrostático, que envolve encher o tubo com água e pressurizá-lo a 50 bar por pelo menos 5 segundos. No entanto, os fabricantes também têm a opção de utilizar um teste eletromagnético de acordo com EN 10246-1. Qualquer que seja o tipo de teste utilizado, o objetivo é garantir que o produto acabado seja totalmente seguro e adequado para uso.
- Inspeção Dimensional
A inspeção de tamanho e dimensão deve ser realizada.
- Exame visual
O exame visual deve ser realizado de acordo com a norma.
MARCAÇÃO EM TUBOS EN 10255
As marcações devem ser colocadas pelo menos uma vez a um metro de uma extremidade do tubo, e os tubos devem ser marcados com as seguintes informações por métodos adequados e duráveis:
• O nome ou marca registrada do fabricante;
• O símbolo sério (H ou M) e o tipo (L, L1 ou L2);
• O símbolo do processo de fabricação (S ou W)
As cores podem ser uma forma útil de organizar e identificar diferentes objetos, e isso é especialmente verdadeiro quando se trata de tubos. Os tubos são frequentemente usados em uma variedade de ambientes, desde canteiros de obras até laboratórios, e estão disponíveis em uma ampla variedade de tamanhos e materiais. Embora cada tipo de tubo tenha suas próprias propriedades exclusivas, todos eles precisam ser marcados para que possam ser facilmente identificados. O fabricante pode optar por usar codificação de cores em vez de marcações de série ou tipo. Isto facilitará a identificação rápida dos diferentes tipos de tubos, economizando tempo e evitando confusões.
| Pesado | Médio | Tipos |
| Vermelho | Azul | Veja Tabela de Tolerâncias |
As seguintes informações devem constar no rótulo de cada pacote:
• O nome ou marca registrada do fabricante;
• O código da norma EN 10255;
• O símbolo do processo de fabricação (S ou W)
• O D (diâmetro externo) ou R (tamanho da rosca);
• A série ou tipo ou espessura de parede especificada.
TABELA DE COMPARAÇÃO EN 10255 E BS 1387
Abolida e substituída pela norma europeia EN 10255: 2004 (adotada pelo órgão de normalização nacional do Reino Unido como BS EN 10255:2004 "tubos de aço não-ligados adequados para soldagem ou rosqueamento"), a BS 1387:1985 foi aposentada. Os tipos em BS 1387 e EN 10255 que correspondem entre si estão listados na tabela abaixo.
| EN 10255 L | – |
| EN 10255 L1 | – |
| EN 10255 L2 | Luz BS 1387 |
| EN 10255 Médio | BS 1387 Médio |
| EN 10255 Pesado | BS 1387 Pesado |
APARÊNCIA DOS TUBOS EN 10255
A qualidade de um tubo é muitas vezes determinada pelo seu acabamento superficial. Por esta razão, os fabricantes devem ter o cuidado de garantir que os seus produtos estão isentos de defeitos que possam ser detectados por exame visual. As superfícies interna e externa do tubo devem ser lisas, sem imperfeições ou marcas que exijam curativo. Quaisquer imperfeições superficiais que ultrapassem a espessura mínima de parede especificada são consideradas defeitos. É permitido corrigir imperfeições superficiais por retificação ou usinagem, desde que a espessura da parede na área revestida não seja inferior ao mínimo especificado. Todas as áreas tratadas devem combinar suavemente com o contorno do tubo. Seguindo essas diretrizes, os fabricantes podem produzir tubos com acabamentos superficiais superiores que atendem aos mais altos padrões de qualidade.


