

A preparação de superfície raramente recebe a atenção que merece nas conversas sobre aquisição de tubos de aço, mas é sem dúvida o maior determinante para saber se um sistema de revestimento dura a vida útil projetada da tubulação ou falha dentro de alguns anos. Esta peça aborda especificamente o jateamento abrasivo - o processo mecânico que deixa a superfície de um tubo pronta para FBE, 3PE ou qualquer outro sistema de revestimento para realmente aderir.
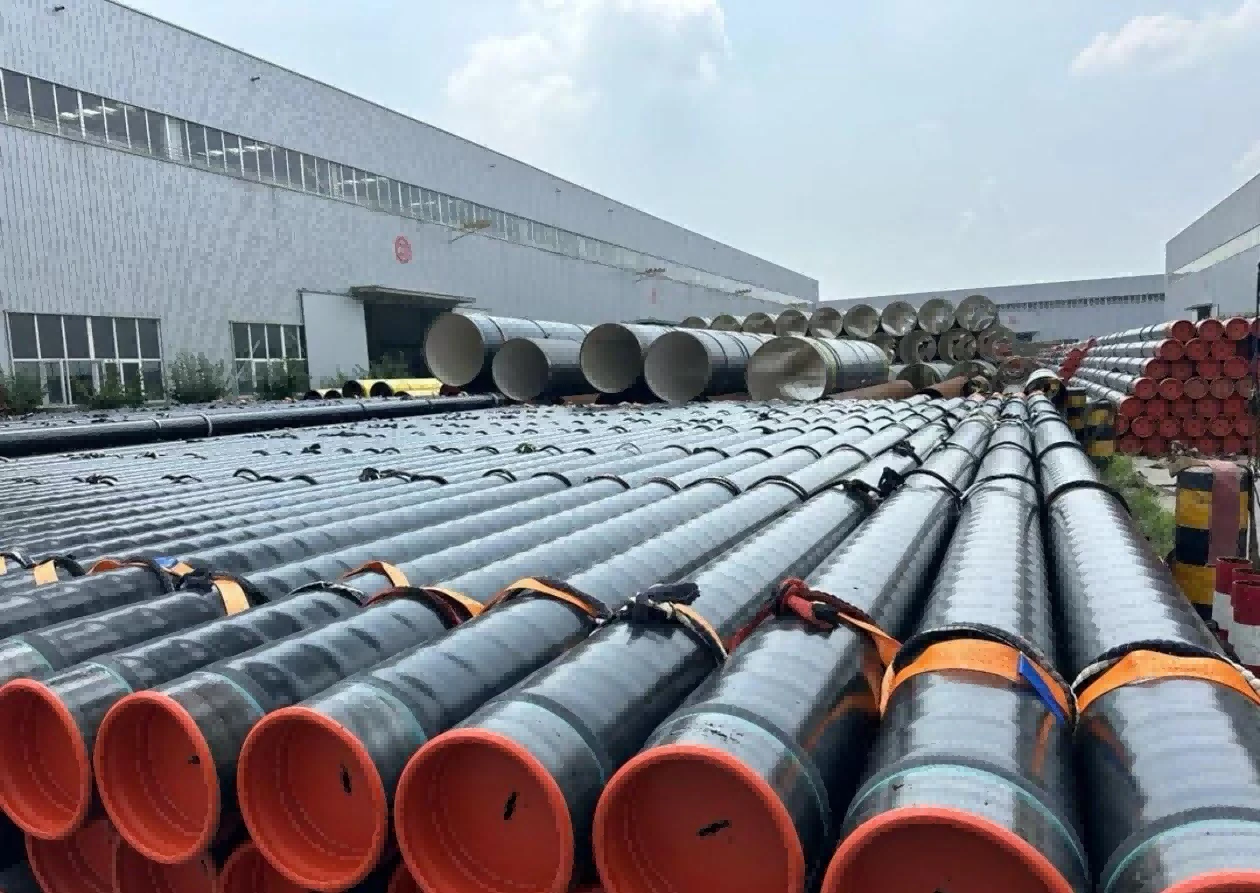
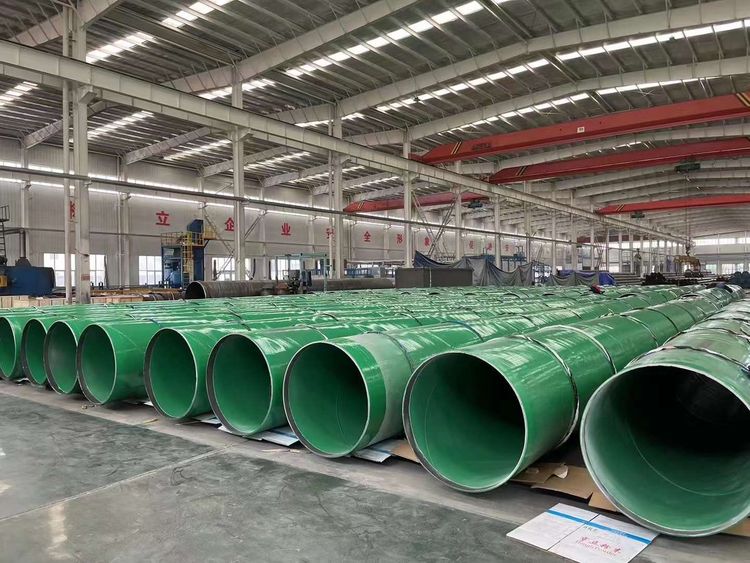

Por que a preparação da superfície determina o desempenho do revestimento
Um revestimento não adere ao aço por meio de simples contato - ele se liga mecânica e quimicamente a qualquer condição de superfície sobre a qual é aplicado. Carepa de laminação, ferrugem, resíduos de óleo e até mesmo poeira fina entre o aço e a camada de revestimento atuam como uma barreira que impede a adesão adequada.
Estudos independentes em toda a indústria de revestimentos atribuem consistentemente a maioria das falhas prematuras de revestimento à preparação inadequada da superfície e não ao próprio material de revestimento. Um sistema FBE ou 3PE premium aplicado sobre uma superfície jateada incorretamente terá desempenho inferior a um revestimento-de grau médio aplicado sobre um revestimento corretamente preparado - a etapa de preparação da superfície define o teto para tudo o que o segue.
É por isso que as especificações de preparação de superfície existem como um item contratual próprio, separado da especificação de revestimento. Um pedido de tubo pode atender a todos os requisitos químicos e mecânicos em seu padrão de aço e ainda assim falhar em serviço se a etapa de detonação antes do revestimento for apressada ou sub{1}}especificada.
O processo de jato de areia
O jateamento abrasivo funciona com base em um princípio físico simples: impulsionando meios particulados duros em alta velocidade contra a superfície do aço para remover mecanicamente carepa de laminação, ferrugem e resíduos de revestimento antigo, ao mesmo tempo em que torna o aço descoberto áspero para criar um perfil de superfície no qual o novo revestimento pode se encaixar.

O ar comprimido-isento de óleo conduz o abrasivo através do bico a velocidades normalmente na faixa de 60 a 110 m/s. Nas modernas linhas de produção de tubos, esta não é uma operação manual com um operador percorrendo o tubo - a maioria das fábricas passa o tubo através de uma câmara fechada e rotativa do tipo wheelabrator-, onde múltiplas rodas de jateamento ou bicos disparam continuamente à medida que o tubo passa, proporcionando um resultado consistente de 360-graus, em vez da variabilidade do jateamento manual.
Tipos e seleção de meios abrasivos
Nem todos os abrasivos são intercambiáveis e a escolha afeta tanto o resultado da limpeza como o perfil da superfície deixada:
- Grão de aço- partículas angulares que cortam agressivamente e produzem um perfil de superfície angular e nítido; favorecido onde a ancoragem mecânica máxima para o revestimento é a prioridade
- Tiro de aço- partículas arredondadas que limpam com eficácia, mas deixam um perfil mais suave e arredondado; frequentemente misturado com areia para equilibrar a velocidade de limpeza com a nitidez do perfil
- Escória de cobre e escória de carvão- abrasivos minerais-de uso único, comuns onde a reciclagem de mídia de aço não é prática; geralmente produzem um perfil mais baixo e menos angular do que os meios de aço
- Granada- um abrasivo mineral mais duro e com baixo-poeira, usado onde a consistência do perfil e o baixo teor de sílica livre são importantes, inclusive em ambientes fechados-sensíveis ao ambiente
- Óxido de alumínio- um abrasivo fino e duro usado para tarefas de limpeza mais leves ou onde é necessário um acabamento superficial mais fino em vez de um perfil agressivo
Granalha e granalha de aço dominam as linhas de revestimento de tubos industriais porque a mídia é recuperável magneticamente e reutilizável, o que mantém operações em grande-escala econômicas - abrasivos minerais são normalmente reservados para trabalhos de retoque-de campo ou instalações sem um sistema de recuperação.
Padrões de limpeza de superfície
A limpeza é classificada, não binária - um tubo pode ser "detonado" e ainda assim não atingir a classificação que uma especificação de revestimento realmente exige.
As designações SSPC equivalentes (SP7, SP6, SP10, SP5 respectivamente) descrevem os mesmos quatro níveis do sistema padrão norte-americano. A maioria das especificações de revestimento de dutos paraFBEou3PEsolicite o Sa2.5 como requisito básico, com o Sa3 reservado para ambientes de serviço de alto-desempenho ou altamente corrosivos, onde qualquer mancha residual é inaceitável. Especificar "jateado" sem nomear um grau deixa o resultado de limpeza real a critério do operador de jateamento, em vez de um padrão verificável.
Perfil de superfície: o padrão de âncora
Limpeza e perfil são dois resultados distintos do mesmo processo e ambos são importantes de forma independente. O perfil da superfície refere-se à rugosidade do pico-ao{2}}vale que a detonação deixa para trás - normalmente medida em micrômetros ou mils -, o que dá ao revestimento uma chave mecânica para aderência, em vez de uma superfície lisa à qual só pode aderir quimicamente.
Um perfil muito raso priva o revestimento de ancoragem mecânica, levando ao descolamento sob tensão ou ciclo térmico. Um perfil muito profundo deixa picos que podem perfurar uma fina película de revestimento, criando feriados (orifícios) nos pontos exatos destinados a proteger o aço. Os fabricantes de revestimentos publicam uma faixa de perfil alvo para cada produto - normalmente de 50 a 100 micrômetros para sistemas FBE - e os parâmetros de jateamento (tipo de abrasivo, tamanho, pressão do ar, tempo de permanência) são ajustados para atingir essa faixa, em vez de simplesmente explodir até que a superfície pareça limpa.
Sistemas de equipamentos: linhas de tubulação manuais, de gabinete e automatizadas
- Detonação aberta (portátil)bicos - manuais-, usados para retoques-de campo, reparos e itens pequenos-de lotes ou de formato-irregular; a qualidade do resultado depende muito da técnica e consistência do operador
- Sistemas de sala/gabinete de explosão- uma câmara fechada onde os operadores jateiam peças com poeira contida e recuperação total do abrasivo; usado para processamento em lote de acessórios, flanges e seções de tubos mais curtas
- Linhas de tubulação automatizadas para abraradores de rodas- o tubo passa continuamente através de uma câmara com múltiplas rodas de jateamento centrífugas dispostas para cobrir toda a circunferência; esse é o método padrão para pré-tratamento de linha-de revestimento porque oferece cobertura e perfil uniformes em velocidade de produção, com abrasivo continuamente recuperado, peneirado e recirculado
As linhas-de revestimento FBE e 3PE aplicadas pela fábrica são construídas com base nessa abordagem automatizada, especificamente porque o jateamento manual introduz variabilidade de superfície que um processo de revestimento contínuo não pode tolerar em escala.
Controle e Inspeção de Qualidade
A verificação da qualidade da explosão não é um julgamento visual em uma instalação administrada adequadamente -, ela depende de verificações mensuráveis:
- Comparadores visuais- referências fotográficas padrão (de acordo com ISO 8501-1 ou SSPC-VIS) usadas para comparar a superfície jateada com o grau de limpeza especificado sob iluminação adequada
- Medidores de perfil de superfície- um perfilômetro do tipo-agulha ou método de réplica de fita mede a altura do pico-ao-vale em relação à faixa-alvo do fabricante do revestimento
- Testes de poeira e contaminação- um teste de levantamento de fita sensível à pressão-ou uma verificação de sopro de ar-confirma que os níveis de poeira residual estão dentro da tolerância de aplicação do revestimento
- Teste de sal solúvel- medidores de condutividade ou kits de teste de contato detectam contaminação superficial por cloreto, o que pode causar bolhas no revestimento (bolhas osmóticas), mesmo em uma superfície visualmente limpa e com perfil correto
Ignorar a verificação de contaminação por sal é uma lacuna comum - uma superfície pode passar por uma inspeção visual de limpeza e uma verificação de perfil enquanto ainda contém cloreto solúvel suficiente para causar falha prematura do revestimento após meses de serviço.
Defeitos comuns e como eles ocorrem
- Ferrugem instantânea- oxidação da superfície que começa horas após o jateamento em condições úmidas, antes da aplicação do revestimento; o atraso entre o jateamento e o revestimento é uma janela crítica do processo, não uma conveniência de programação
- Sob-explosão- tempo de permanência insuficiente ou abrasivo desgastado deixa incrustações ou restos de ferrugem, mais frequentemente em extremidades de tubos ou costuras de solda onde a cobertura de explosão é geometricamente mais difícil de alcançar
- Excesso-de explosão- profundidade excessiva do perfil devido a abrasivo superdimensionado ou pressão excessiva, arriscando perfurar o revestimento em pontos de pico
- Abrasivo incorporado- fragmentos de mídia alojados na superfície do aço, normalmente de abrasivos que se decompuseram excessivamente através de reciclagem repetida sem triagem adequada
- Perfil inconsistente em todo o corpo do tubo- desgaste irregular da roda ou bicos desalinhados em uma linha automatizada produzindo um gradiente de perfil em vez de um resultado uniforme
Adequação da preparação de detonação ao sistema de revestimento
Diferentes sistemas de revestimento especificam diferentes requisitos de jateamento, e tratar o "jateamento até Sa2.5" como uma resposta universal erra o ponto de que cada revestimento tem seu próprio ideal:
- Os revestimentos FBE geralmente exigem um mínimo de Sa2,5 com um perfil rigorosamente controlado de 50 a 100 micrômetros, uma vez que o FBE depende fortemente de ancoragem mecânica para adesão
- Os sistemas 3PE exigem um grau de limpeza semelhante, mas geralmente especificam um perfil um pouco mais grosso para ajudar a camada adesiva a aderir ao aço abaixo do acabamento de polietileno
- A galvanização normalmente não usa jateamento abrasivo como preparação primária - a decapagem em ácido é a rota padrão - embora o jateamento possa ser usado antes dos sistemas duplex combinando galvanização com uma camada superior
Os compradores que especificam um sistema de revestimento sem confirmar o requisito de jateamento que o acompanha estão deixando uma variável crítica para a prática padrão do aplicador, em vez de uma especificação verificada.
Considerações de segurança e ambientais
O jateamento abrasivo gera uma quantidade significativa de poeira no ar e, dependendo do tipo de abrasivo, pode produzir riscos de exposição à sílica cristalina respirável para os operadores. Os sistemas automatizados fechados com coleta de pó são favorecidos não apenas pela consistência da qualidade da superfície, mas porque contêm essa exposição de forma muito mais eficaz do que o jateamento aberto. O abrasivo gasto e a poeira coletada também exigem descarte ou reciclagem adequados, principalmente quando o material removido inclui resíduos de revestimentos antigos ou tintas contendo metais pesados- provenientes de trabalhos de reparo e manutenção, em vez da produção de novos tubos. As instalações que operam sob sistemas reconhecidos de gerenciamento de segurança ambiental e ocupacional normalmente documentam taxas de recuperação de abrasivos e controles de emissão de poeira como parte de seu procedimento operacional padrão, e não como um-exercício de conformidade único.
Janela de tempo de{0}}para{1}}revestimento e economia de retrabalho
O intervalo entre o jateamento e o revestimento é um detalhe de especificação por si só, e não apenas uma preferência de programação. Em condições úmidas ou costeiras, o aço recém-decapado pode começar a apresentar ferrugem visível dentro de duas a quatro horas; em condições secas, essa janela pode se estender até um turno completo ou mais. As especificações de revestimento normalmente definem um atraso máximo permitido, e excedê-lo significa que a superfície não atende mais ao grau de limpeza ao qual foi jateada -, mesmo que nada tenha sido feito nesse meio tempo.
Esse é o motivo prático pelo qual as linhas de revestimento{0}}aplicadas por usinagem são construídas como uma sequência contínua, e não como operações separadas: o tubo se move da câmara de jateamento diretamente para a estação de revestimento em poucos minutos, eliminando quase totalmente a janela de ferrugem instantânea. Revestimentos-aplicados em campo e trabalhos de reparo não têm esse luxo, e é por isso que as equipes de campo são treinadas para revestir dentro de uma janela rigorosamente controlada após a detonação, às vezes{3}}reverificando o grau de limpeza imediatamente antes da aplicação, em vez de confiar na inspeção de detonação original.
Quando a janela é perdida, a única solução correta é re-jatear, e não simplesmente limpar a superfície ou aceitar a leve oxidação da superfície como cosmética. O re-jateamento consome abrasivo, aumenta o tempo de ciclo e, em uma linha de produção, atrasa todo o lote - e é por isso que a programação realista entre a estação de jateamento e a estação de revestimento é tratada como um parâmetro de controle de processo em linhas bem-executadas, e não como uma reflexão tardia preenchida após o fato.
A preparação da superfície parece uma etapa preliminar no cronograma de um projeto, mas na prática é a variável que determina se cada dólar gasto posteriormente no sistema de revestimento realmente compensa em termos de vida útil.


