


Garantir o aperto das juntas soldadas nas seções ocas de EN 10210 é um aspecto crítico dos processos de fabricação e construção. Como um fornecedor confiável de seções ocas de EN 10210, entendo a importância de juntas soldadas de alta qualidade para a integridade estrutural e o desempenho dos produtos finais. Neste blog, compartilharei algumas estratégias e considerações importantes para obter juntas soldadas apertadas nas seções ocas de EN 10210.
Entendendo as seções ocas de 10210
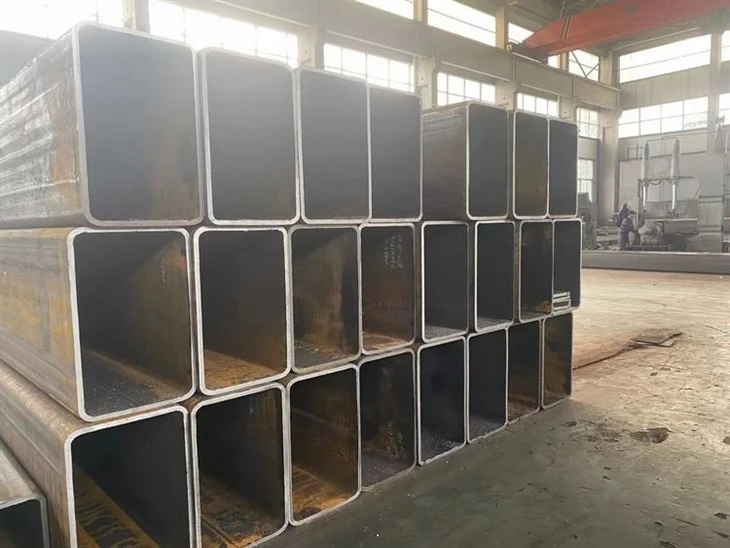
O EN 10210 é um padrão europeu que especifica as condições de entrega técnica para seções ocas estruturais que não foram acabadas de aços não - ligas e grãos finos. Essas seções ocas são amplamente utilizadas em várias aplicações, como estruturas de construção, pontes e engenharia mecânica. O aperto das articulações soldadas é crucial porque afeta diretamente as propriedades de resistência, durabilidade e vazamento - das estruturas feitas a partir dessas seções.
Seleção de material
A primeira etapa para garantir articulações soldadas apertadas é selecionar as seções ocas EN 10210 apropriadas. Diferentes graus de aço dentro do padrão EN 10210 têm diferentes composições químicas e propriedades mecânicas. Por exemplo,EN 10210 S355J2H Seções ocasOfereça boa soldabilidade e alta resistência, ideais para aplicações, onde são necessárias juntas soldadas fortes e apertadas. É essencial escolher uma nota adequada para o processo de soldagem específico e o aplicativo pretendido.
Antes da soldagem, a superfície das seções oco EN 10210 deve ser preparada adequadamente. Qualquer camada de ferrugem, óleo, sujeira ou óxido na superfície pode afetar a qualidade da solda. A limpeza da superfície pode ser feita usando métodos como moagem, jateamento de areia ou limpeza química. A moagem é um método comum para remover pequenas quantidades de contaminantes da superfície, enquanto o jateamento de areia pode ser usado para limpeza de escala maior. A limpeza química, por outro lado, pode ser eficaz na remoção de contaminantes teimosos. Após a limpeza, a superfície deve estar livre de partículas ou resíduos soltos para garantir um bom contato entre o eletrodo de soldagem e o metal base.
Seleção do processo de soldagem
A escolha do processo de soldagem é outro fator importante para garantir articulações soldadas apertadas. Existem vários processos de soldagem disponíveis, incluindo soldagem de arco de metal blindado (SMAW), soldagem de arco de metal a gás (GMAW) e soldagem de arco submerso (SAW). Cada processo tem suas próprias vantagens e desvantagens.
- Soldagem de arco de metal blindado (smaw): Este é um processo de soldagem simples e amplamente usado. É adequado para soldagem em várias posições e pode ser usado para seções grossas e finas. No entanto, pode exigir mais habilidade para obter soldas de alta qualidade e a velocidade de soldagem é relativamente lenta.
- Soldagem de arco de metal a gás (Gmaw): O GMAW é um processo de soldagem rápido e eficiente. Ele usa um eletrodo de arame contínuo e um gás de blindagem para proteger a solda da oxidação. Esse processo é adequado para produção de alto volume e pode produzir soldas de alta qualidade com boa aparência.
- Soldagem de arco submerso (serra): A SAW é um processo de soldagem de produtividade alta que é comumente usado para soldagem de seções espessas. Ele usa um fluxo granular para cobrir a solda, que fornece excelente proteção contra a oxidação e produz soldas de alta qualidade e de penetração.
Parâmetros de soldagem
Os parâmetros de soldagem adequados são essenciais para alcançar juntas soldadas apertadas. Os principais parâmetros de soldagem incluem corrente de soldagem, tensão, velocidade de soldagem e diâmetro do eletrodo. Esses parâmetros precisam ser cuidadosamente ajustados de acordo com a espessura das seções ocas EN 10210, o processo de soldagem e o tipo de eletrodo usado.
- Corrente de soldagem: A corrente de soldagem afeta a entrada de calor e a penetração da solda. Uma corrente muito baixa pode resultar em fusão incompleta, enquanto uma corrente muito alta pode causar fusão e distorção excessivas.
- Tensão: A tensão afeta o comprimento do arco e a estabilidade do arco de soldagem. É necessária uma configuração adequada de tensão para manter um arco estável e garantir uma boa qualidade de solda.
- Velocidade de soldagem: A velocidade de soldagem determina a quantidade de entrada de calor por unidade de comprimento da solda. A velocidade de soldagem rápida também pode levar à fusão insuficiente, enquanto uma velocidade lenta demais pode causar entrada e distorção excessivas de calor.
- Diâmetro do eletrodo: O diâmetro do eletrodo é selecionado com base na espessura do material soldado. Um diâmetro maior do eletrodo pode ser usado para seções mais espessas, enquanto um diâmetro menor é adequado para seções mais finas.
Controle de qualidade durante a soldagem
Durante o processo de soldagem, medidas estritas de controle de qualidade devem ser implementadas para garantir o aperto das juntas soldadas. A inspeção visual é o primeiro passo no controle de qualidade. O soldador deve verificar a aparência da solda quanto a defeitos visíveis, como rachaduras, porosidade ou falta de fusão.
Os métodos de teste não destrutivo (NDT) também podem ser usados para detectar defeitos internos nas juntas soldadas. Os métodos comuns de NDT incluem testes ultrassônicos (UT), teste radiográfico (RT) e teste de partículas magnéticas (MT). O teste ultrassônico é usado para detectar falhas internas, como rachaduras e falta de fusão. O teste radiográfico pode fornecer uma imagem detalhada da estrutura interna da solda, permitindo a detecção de pequenos defeitos. O teste de partículas magnéticas é adequado para detectar a superfície e os defeitos superficiais próximos em materiais ferromagnéticos.
Post - Tratamento de solda
Após a soldagem, o tratamento pós -solda é necessário para melhorar a qualidade e o aperto das juntas soldadas. O tratamento térmico é um método comum de tratamento pós -solda. Pode aliviar as tensões residuais na solda, melhorar as propriedades mecânicas do metal de solda e reduzir o risco de rachaduras.
Estresse - Alívio O tratamento térmico envolve o aquecimento da estrutura soldada a uma temperatura específica e segurando -a por um certo período de tempo antes de resfriá -lo lentamente. Esse processo ajuda a reduzir as tensões internas causadas pelo processo de soldagem, o que pode melhorar o desempenho de longo prazo das juntas soldadas.
Comparação com outros produtos
No mercado de seções ocas, existem outros padrões e produtos disponíveis, comoEN 10219 Seções ocaseAPI 5L PSL1 x52 Tubo de linha. Embora esses produtos também tenham suas próprias aplicações e vantagens, as seções oco 10210 são projetadas especificamente para aplicações estruturais. O foco em alcançar juntas soldadas apertadas nas seções EN 10210 é atender aos requisitos de alta resistência e durabilidade dos projetos estruturais.
Comparados com as seções ocas de EN 10219, que são mais adequadas para aplicações formadas a frio, as seções EN 10210 são quentes - acabadas, fornecendo melhores propriedades mecânicas para soldagem e uso estrutural. O tubo de linha API 5L PSL1 X52 é usado principalmente para transporte de petróleo e gás, e seus requisitos de soldagem são mais focados na pressão - resistência e vazamento - propriedades de prova no sistema de tubulação.

Conclusão
Garantir o aperto das juntas soldadas nas seções ocas de EN 10210 requer uma abordagem abrangente, incluindo seleção de material adequada, preparação de superfície, seleção de processos de soldagem, controle de parâmetros de soldagem, controle de qualidade durante a soldagem e tratamento pós -solda. Seguindo essas estratégias, podemos produzir juntas soldadas de alta qualidade que atendem aos requisitos estritos de várias aplicações.

Como fornecedor de seções ocas de EN 10210, estou comprometido em fornecer produtos de alta qualidade e suporte técnico aos nossos clientes. Se você estiver interessado em nossas seções ocas de EN 10210 ou tiver alguma dúvida sobre soldagem e garantir o aperto das juntas soldadas, não hesite em entrar em contato conosco para compras e discussões adicionais.
Referências
- Comitê Europeu de Padronização. (2006). EN 10210 - 1: 2006, Seções de Hollow Structural acabadas com acabamento quente de aços não - liga e grãos finos - Parte 1: Condições de entrega técnica.
- Sociedade Americana para testes não destrutivos. (2019). Manual de testes não destrutivos, volume 7: Inspeção de soldagem.
- Comitê de Manual de Soldagem. (2018). Manual de soldagem, volume 2: Processos de soldagem.


